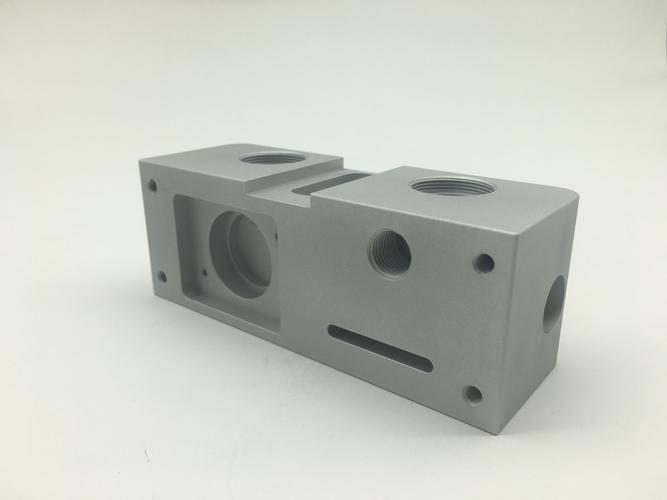
机械零件加工不得不了解的技术要求,你认识几条?
在机械制造领域,零部件加工是决定产品最终质量、性能与寿命的核心环节。无论是设计工程师、工艺员还是质检员,如果对加工技术要求一知半解,就很容易造成零件报废、装配干涉甚至设备故障。以下这些机械零件加工中不得不了解的技术要求,看看你究竟认识几条。
1. 尺寸公差与几何公差
尺寸公差仅控制零件的实际尺寸变动范围,而几何公差(形位公差)则控制零件的形状、方向、位置和跳动误差。常见的几何公差包括:直线度、平面度、圆度、圆柱度、平行度、垂直度、倾斜度、同轴度、对称度、位置度、圆跳动和全跳动。只标注尺寸公差而忽略几何公差,往往导致零件虽然“尺寸合格”却无法装配。例如,一根轴的直径在公差范围内,但弯曲超差,装入轴承后就会产生振动。
2. 表面粗糙度
表面粗糙度直接影响零件的耐磨性、配合性质、抗疲劳强度和密封性。常用的评定参数是Ra(轮廓算术平均偏差),单位为微米。不同加工方法能达到的粗糙度差异很大:粗车约Ra 12.5~25,精车约Ra 1.6~3.2,磨削可达Ra 0.1~0.8,研磨和抛光甚至能到Ra 0.008~0.1。盲目提高粗糙度要求会大幅增加成本,必须根据零件功能合理选择。比如,液压缸内壁需要极低的Ra值以保证密封,而普通支架表面则无需过于精细。
3. 材料与热处理要求
加工前必须明确材料牌号、供货状态及热处理要求。常用的热处理包括退火、正火、调质、淬火+回火、渗碳淬火、渗氮等。热处理不仅改变材料的力学性能,还可能引起变形。因此,对于精度要求高的零件,热处理工序通常安排在粗加工之后、精加工之前,以便通过精加工修正变形。若在图样上只写“45钢”而不标注热处理,就可能让零件硬度不足或产生裂纹。
4. 基准与定位
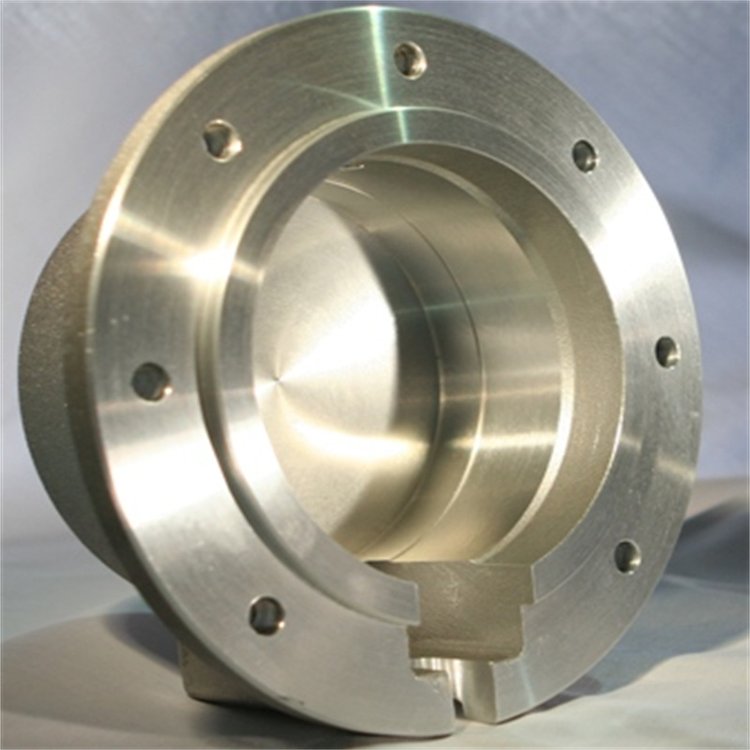
基准是确定零件几何关系所依据的点、线、面。设计基准用于标注尺寸,工艺基准用于加工和测量。基准不重合时,必须进行尺寸换算,否则会出现“基准不重合误差”。在实际加工中,优先选择设计基准作为定位基准,并尽量遵循“基准统一”和“基准重合”原则。例如,加工一个法兰盘,如果用外圆定位加工内孔,则外圆和内孔的同轴度取决于夹具精度;若以设计基准(内孔)定位加工外圆,则能直接保证同轴度要求。
5. 刀具与切削参数
不同材料、不同硬度、不同加工方式对应的刀具材料和几何角度完全不同。例如,加工铝合金可用高速钢或金刚石刀具,而加工淬硬钢则需要立方氮化硼或陶瓷刀具。切削三要素——切削速度、进给量和切削深度——会直接影响加工效率、刀具寿命和表面质量。加快切削速度可能提高生产率,但也可能引起刀具急剧磨损和表面烧伤;而切削深度过大则会导致颤振和尺寸超差。因此,工艺卡上必须明确规定切削参数范围。
6. 工艺路线的安排
一个合理的工艺路线通常遵循“先粗后精、先面后孔、先主后次、基准先行”的原则。粗加工去除大部分余量时会产生较大切削力和切削热,如果先精加工再粗加工,已经达到精度的表面会被破坏。对于箱体类零件,一般先加工基准面,再加工孔系;对于轴类零件,则先加工外圆并以此定位加工端面和沟槽。忽视工艺路线逻辑,会导致精度下降甚至出现废品。
7. 去毛刺与清洁度
毛刺是切削加工中产生的微小塑性变形,如果不彻底去除,在装配或运行过程中可能脱落而划伤配合面、堵塞油路或造成电气短路。常见的去毛刺方法有手工锉削、机械刷光、电解去毛刺、热能去毛刺等。清洁度对液压、气动和精密传动部件至关重要,残余切屑、磨粒和油污必须通过超声清洗、高压冲洗等方式彻底清除。图样上通常会对清洁度、允许残留颗粒大小作出明确规定。
8. 检验与测量要求
零件加工完成后,必须按照图样和工艺文件进行检验。检验方法包括原材料检验、加工过程检验和成品检验。对于首件,常采用全尺寸检测,测量设备从游标卡尺、千分尺到三坐标测量机、圆度仪和无损检测仪器不等。图样上未注公差的尺寸,也应按标准和行业规范进行处理,不能全部依赖测量技巧来保证装配。
以上八项齿轮驱动的技术要求——尺寸公差、几何公确、表面粗糙度、材料与热处理、基准与定位、刀具与切削参数、工艺路线、去毛刺与清洁度,以及检验要求——每一项都是机械零件加工的重要门坎。如果你能完全认识并在实际工作中熟练运用,那么距离一名合格的机械工艺工程师也就只有一步之遥了。
如若转载,请注明出处:http://www.dalianlongxiang.com/product/46.html
更新时间:2026-10-02 13:41:42